
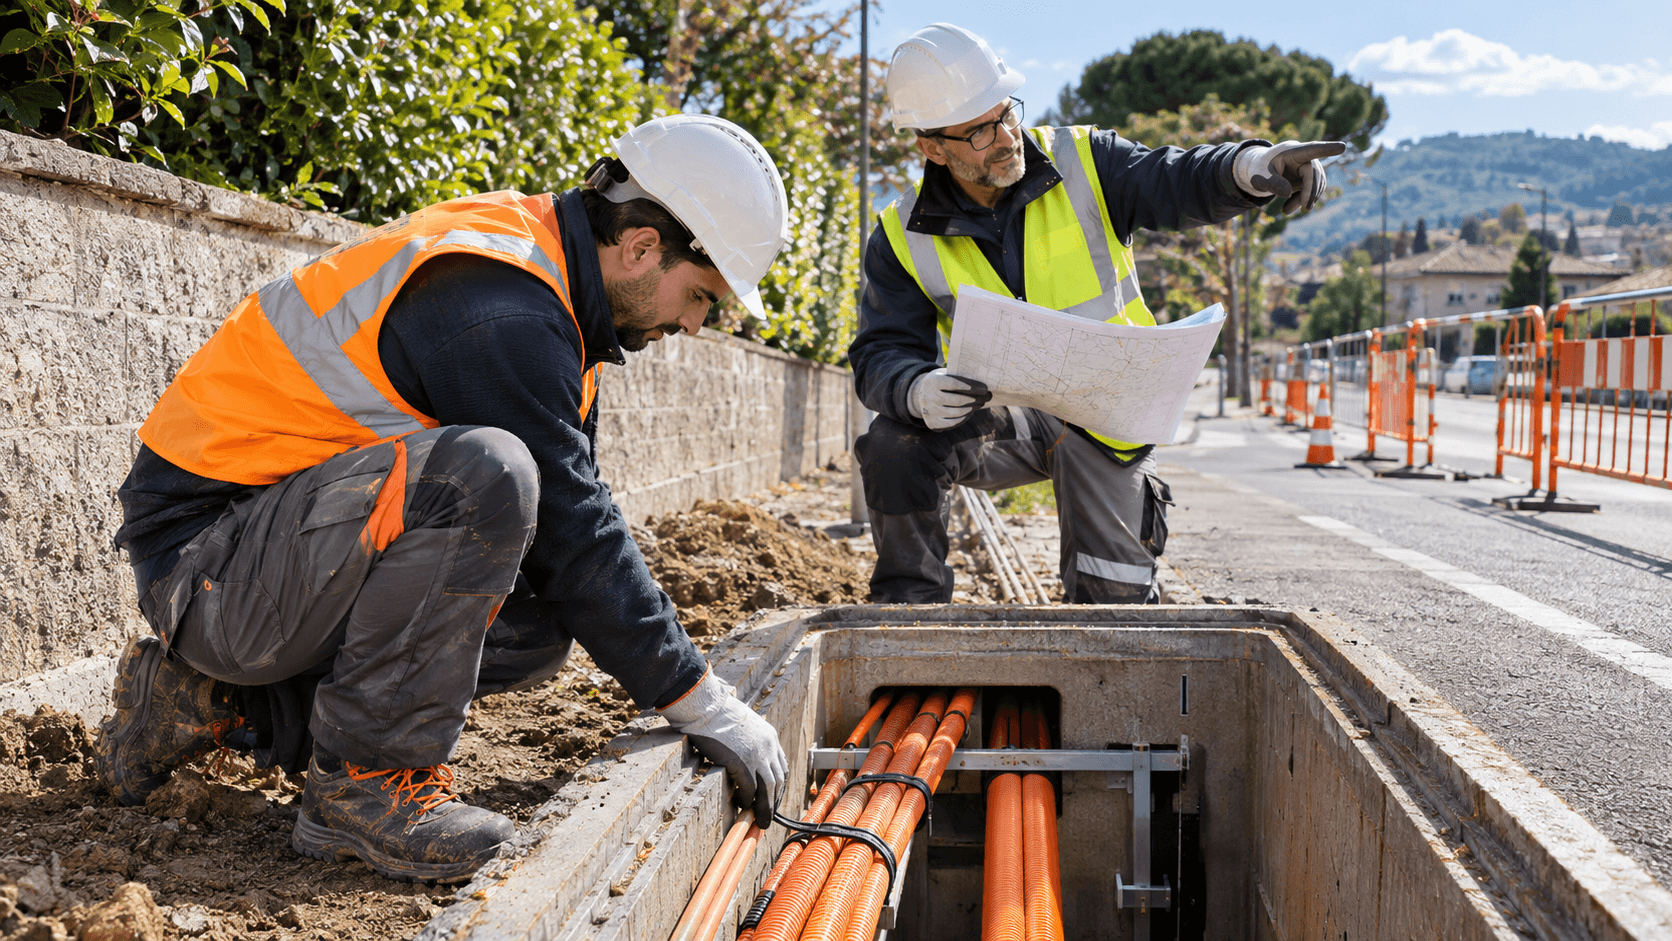
Quando si parla di posa della fibra ottica, l’attenzione si concentra spesso sul cavo, sulla velocità di trasmissione e sul collegamento finale. In cantiere, però, il lavoro comincia molto prima: bisogna preparare la condotta, movimentare la bobina, introdurre il cavo, controllare le sollecitazioni e verificare che la rete rispetti il progetto. Le macchine per la posa fibra ottica intervengono proprio in queste attività. Non sono tutte uguali, non si sostituiscono sempre l’una con l’altra e non garantiscono lo stesso risultato su qualunque tracciato.
Per un’impresa installatrice scegliere l’attrezzatura corretta significa rendere più prevedibili i tempi, ridurre alcune lavorazioni manuali e proteggere il materiale. Per un responsabile tecnico significa anche selezionare un metodo di posa compatibile con il capitolato e con i limiti meccanici del cavo. Questa guida mette ordine fra tecnologie, applicazioni e controlli essenziali, evitando l’errore più comune: acquistare uno strumento in base alla sua prestazione massima senza considerare il contesto reale.
Le principali tecnologie: soffiaggio, traino e supporto alla posa
La posa in condotta può avvenire con metodi differenti. Nel soffiaggio della fibra, una macchina accompagna il cavo all’ingresso del tubo e, quando previsto, utilizza aria compressa per favorire l’avanzamento lungo il percorso. Il sistema meccanico di trascinamento può impiegare cinghie o ruote, mentre guarnizioni e adattatori rendono compatibile la macchina con diametri di cavo e condotta. Il principio permette di distribuire parte dell’azione di avanzamento lungo il tracciato invece di concentrarla esclusivamente in un punto.
La posa a tiro utilizza una fune e un sistema di trazione adatto al progetto. Può essere utile in condotte e situazioni specifiche, ma richiede attenzione particolare alla forza applicata, ai raggi di curvatura e ai sistemi che trasferiscono il carico al cavo. La presenza di un argano non autorizza a superare il limite di trazione indicato dal produttore. In alcuni progetti il tiro viene combinato con guide, carrucole e dispositivi di misura della tensione, sempre secondo una procedura definita.
Esistono poi strumenti complementari, come sonde passacavi per esplorare un tubo o introdurre una fune, svolgibobine per gestire il cavo senza torsioni, rulli di guidacavo e accessori per la lubrificazione quando consentita. Questi strumenti non sono equivalenti a una macchina soffiacavo: svolgono fasi diverse del lavoro. La loro efficacia, però, influenza direttamente la continuità dell’installazione. Una bobina gestita male può creare problemi anche se la macchina di avanzamento funziona perfettamente.
La scelta del metodo dipende dalla topologia della rete. Ultimo miglio, dorsali, collegamenti industriali, infrastrutture di edificio e attraversamenti particolari presentano ostacoli diversi. Non esiste un elenco universale di macchine da utilizzare obbligatoriamente: serve una progettazione coerente con cavo, percorso, sicurezza e risultati richiesti dal committente.
Una macchina soffiacavo non lavora mai da sola
Una soffiacavo professionale deve essere considerata una parte di un sistema più ampio. Il primo elemento è il cavo: servono diametro esterno, peso per metro, caratteristiche della guaina, compressione massima consentita e raggio minimo di curvatura. Il secondo elemento è la condotta: diametro interno effettivo, materiale, raccordi, curve, pulizia e tenuta. Il terzo è l’alimentazione del sistema, in particolare il compressore nelle installazioni assistite da aria.
Molte valutazioni sbagliate partono da un unico dato, per esempio la pressione massima. In realtà il compressore deve fornire una portata utile alla pressione richiesta; la disponibilità d’aria cambia in funzione di tubo e lunghezza della tratta. Raccordi con perdite, filtri trascurati o una condotta non sufficientemente pulita possono ridurre le prestazioni. Una macchina capace di esercitare molta spinta non risolve automaticamente queste carenze: a volte aumenta il rischio di applicare al cavo uno sforzo inappropriato.
Il gruppo di trascinamento deve tenere il cavo senza schiacciarlo. Con un sistema a cinghia è importante regolare correttamente la pressione di serraggio; con altri sistemi vale lo stesso principio generale di compatibilità e controllo del contatto. Una presa eccessiva può danneggiare la guaina, mentre una troppo debole causa slittamenti e avanzamento irregolare. Le impostazioni raccomandate dipendono dalla costruzione del cavo e dal modello di macchina.
Anche i dati visualizzati meritano attenzione. Velocità, metri posati, pressione o forza sono informazioni utili soltanto se il sensore è stato configurato correttamente e l’operatore sa interpretarle. Un display non rende automaticamente sicuro il lavoro; rende più facile riconoscere un’anomalia se esiste una procedura chiara per reagire. Per esempio, un arresto improvviso richiede prima di tutto di verificare il percorso e la condotta, non di aumentare indiscriminatamente la spinta.
Il metodo cambia fra FTTH, rete primaria e installazioni speciali
Nelle reti FTTH l’installazione può essere frammentata in molti interventi: pozzetti ravvicinati, edifici, brevi tratti di microtubo e squadre che si spostano numerose volte nella giornata. In questi casi pesano in modo significativo ingombro, trasportabilità e tempi di preparazione. Un’attrezzatura leggera e rapidamente configurabile può migliorare l’efficienza complessiva anche senza essere quella che raggiunge il valore massimo di velocità più alto.
Sulle dorsali e sulle tratte di rete primaria, invece, cambiano spesso diametro del cavo, lunghezza e continuità della lavorazione. Può diventare più importante una macchina dotata di forza controllabile, un compressore correttamente dimensionato e strumenti di monitoraggio. Non bisogna però associare automaticamente dorsale a spinta massima: il limite resta quello previsto per il cavo e per il sistema di installazione. Una tubazione deformata va ispezionata, non forzata.
Nelle aree industriali si aggiungono vincoli logistici: accessi, interferenze con altre attività, attraversamenti e sicurezza sul lavoro. Nei centri urbani diventano importanti occupazione temporanea del suolo, segnaletica, coordinamento con altri sottoservizi e tempi di accesso ai pozzetti. Una soluzione ottima sul banco di prova può risultare poco pratica se richiede ingombri incompatibili con il cantiere reale.
Le installazioni aeree sono un capitolo distinto. Quando il cavo corre su pali, facciate o altri supporti, servono metodi di posa e componenti dedicati, con verifiche su trazione, campate, carichi ambientali e distanze di sicurezza. Non si deve presumere che una macchina progettata per spingere un cavo in un tubo sia appropriata per un cavo autoportante o sospeso. Il metodo viene scelto in base al progetto e alle istruzioni tecniche specifiche.
Come confrontare prestazioni, sicurezza e qualità del lavoro
Il confronto fra attrezzature dovrebbe partire da una prova rappresentativa. Prepara una tratta che assomigli ai lavori abituali, con un cavo di diametro e struttura pertinenti, tubo correttamente verificato e compressore idoneo. Registra non soltanto metri e minuti, ma anche il tempo impiegato per montare, sostituire adattatori, risolvere eventuali anomalie e completare l’operazione. È un modo pratico per distinguere la velocità teorica dalla produttività reale.
Un dato utile è il rapporto fra metri correttamente posati e ore complessive dedicate. Se una squadra completa 700 metri in una giornata di sette ore effettive, la produzione media è 100 metri all’ora; se nella stessa tipologia di cantiere perde due ore per interventi evitabili, il problema potrebbe essere più organizzativo che meccanico. Questi valori sono esempi di calcolo e non rappresentano prestazioni garantite di alcuna macchina.
La qualità va misurata separatamente: assenza di danni evidenti, rispetto dei limiti di posa e superamento dei controlli previsti sul collegamento. Il collaudo ottico, le verifiche di continuità e i criteri di accettazione dipendono dal progetto. Non si può utilizzare il numero di metri visualizzato dalla soffiacavo come prova sufficiente di qualità finale della rete. Il dato di installazione e la verifica della prestazione ottica sono complementari.
Valuta anche la manutenzione. Cinghie, guarnizioni, sistemi di trascinamento, raccorderia e sensori richiedono controlli periodici. Una macchina sempre pronta e rapidamente manutenibile può offrire un vantaggio maggiore di un modello che richiede lunghi fermi per interventi ordinari. Prima dell’acquisto domanda quali ricambi sono disponibili, in quali tempi e quale assistenza viene offerta ai tecnici.
Preparazione della condotta. Prima dell’inserimento, l’infrastruttura deve essere controllata secondo le procedure del progetto. Una perdita d’aria attraverso i raccordi, una curva anomala o una giunzione non allineata possono ridurre sensibilmente il rendimento; nessuna forza di spinta dovrebbe essere usata per ignorare un sospetto schiacciamento. L’attrezzatura di verifica preliminare e il tempo riservato al controllo sono quindi parte della produttività, non semplici costi indiretti.
Criteri per una prova comparativa. Quando valuti due macchine, usa possibilmente lo stesso tipo di cavo e una condotta comparabile. Registra la pressione e la portata disponibile, la preparazione eseguita e le interruzioni. Se una prova viene svolta con un compressore molto diverso dall’altro, il risultato non misura soltanto la differenza tra le soffiacavo. Per lo stesso motivo, anche l’esperienza dell’operatore dovrebbe essere considerata: chi conosce già i comandi parte da un vantaggio di tempo.
Dati di qualità. Per ogni installazione conserva la lunghezza reale, il tipo di cavo, la tratta identificata e le eventuali anomalie. Gli strumenti di giunzione e collaudo intervengono dopo la posa e verificano caratteristiche diverse. Per esempio, le misure OTDR possono aiutare a individuare discontinuità e riflessioni lungo il collegamento, secondo il piano di prova, mentre il gruppo di avanzamento non misura da solo la qualità ottica. Confondere queste due informazioni può generare false sicurezze.
Gestione delle persone. La macchina giusta nelle mani di una squadra impreparata può non produrre alcun miglioramento. Prima di cambiare il parco macchine, prepara istruzioni sintetiche per montaggio, arresto in caso di blocco, controllo delle guarnizioni e pulizia. Affianca i nuovi operatori durante le prime pose. Se più squadre adottano le stesse procedure, diventa più facile confrontare i risultati e capire quale configurazione è più efficiente.
Assistenza e continuità. La disponibilità dei ricambi ha valore anche quando la macchina è affidabile. Prima di una commessa estesa identifica i componenti di usura, verifica la loro reperibilità e definisci chi deve contattare il fornitore in caso di guasto. Un piccolo piano di manutenzione evita che un difetto prevedibile si manifesti quando il cantiere è lontano dalla sede. In definitiva, la scelta delle macchine per la posa riguarda l’intera organizzazione, non soltanto il reparto acquisti.
Un’ultima verifica riguarda i vincoli logistici. In una strada stretta o in un’area industriale affollata, lo spazio necessario per cavi, compressore e personale può imporre scelte diverse da quelle ideali in un piazzale aperto. Valutare queste condizioni già durante il preventivo riduce adattamenti improvvisati e rende più realistico il piano operativo.
Come costruire un investimento che regga nel tempo
Il preventivo va letto come un insieme e non come una cifra isolata. Considera macchina, adattatori necessari ai diversi cavi, compressore, accessori, formazione, manutenzione programmata, ricambi e tempi di inattività. Se stai costruendo un parco attrezzature per più squadre, valuta anche la semplicità di standardizzare la procedura: usare configurazioni chiare e documentate riduce il tempo necessario per formare nuovi operatori.
Un esempio economico aiuta a capire il ragionamento. Immagina una squadra che costa 480 euro al giorno e completa 600 metri accettati: il solo costo della squadra equivale a 0,80 euro per metro. Se una migliore organizzazione, con attrezzature compatibili, porta la produttività a 800 metri in condizioni paragonabili, il valore scende a 0,60 euro. Il risparmio potenziale va poi confrontato con ammortamento e costi aggiuntivi. Non bisogna confondere un esempio di produttività con una previsione realistica per ogni cantiere.
Elettrica o pneumatica? Sono due modalità di azionamento del gruppo di avanzamento, non sinonimi di posa con o senza aria. La scelta dipende da cavi, necessità di controllo, compressore, portabilità e assistenza. Una macchina può lavorare con tutti i diametri? No: occorre verificare la gamma supportata e gli adattatori disponibili. La velocità massima è il dato decisivo? No: conta il rendimento dell’intero ciclo di lavoro e il rispetto dei limiti del materiale.
Per approfondire modelli e criteri di scelta, puoi consultare la panoramica Fibernet sulle macchine per la posa fibra ottica. Il passo successivo è sempre concreto: raccogli i dati dei tuoi cavi e delle condotte, confronta proposte realmente compatibili e, se possibile, verifica le prestazioni in un cantiere rappresentativo. È così che un investimento in attrezzatura diventa un metodo di lavoro migliore, invece di restare una promessa sulla carta.